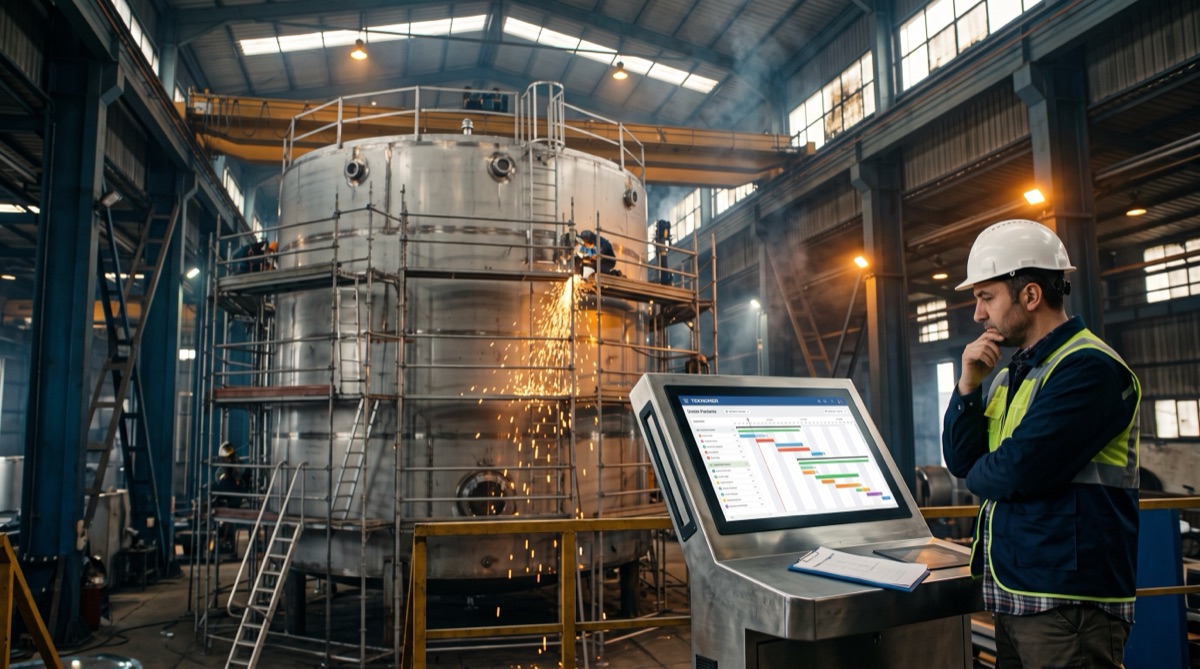
Tek bir endüstriyel depolama tankının fabrika kapısından çıkması 6 ay sürüyor ve bu süreçte 230 ayrı operasyon, 9 farklı koldan paralel ilerliyor. Ortada devir sayacak bir dokuma tezgahı ya da dakikada 45 vuruş yapan bir eksantrik pres yok; yalnızca devasa montaj holleri, kaynak ekipleri ve tavan vinçleri var. Yöneticinin önündeki Excel tablosunda harcanan toplam işçilik süresi planla %94,3 uyumlu görünürken, tankın sevkiyat tarihi üçüncü kez erteleniyor.
Sensörlerin Göremediği, Operatörün Unuttuğu Duruşlar yazısında tezgahlardan sinyal almanın ve mikro kayıpları yakalamanın sınırlarını incelemiştik. Ancak üretimin merkezinde makine değil de montaj sahası ve insan emeği olduğunda, bildiğimiz bütün standart hesaplamalar duvara çarpar.
Makine sinyali yoksa randımanı neye göre ölçeceksiniz?
”%80 Bitti” Yanılsaması: Toplam Saat Neden İlerlemeyi Göstermez?
Seri imalatta çevrim süresiBir üretim biriminin hattan çıkışı ile bir sonrakinin çıkışı arasında geçen süre.Sözlükte detaylı bilgi → bellidir; parçanın tezgaha girişiyle çıkışı arasındaki saniyeyi sayarsınız. Proje tipi ağır imalatta ise fabrikalar ilerlemeyi ölçmek için en kolay yola başvurur: harcanan adam-saati, toplam planlanan adam-saate bölerler.
Kağıt üzerinde kusursuz görünen bu matematik, paralel yürüyen üretimde yöneticiyi kör eder.
Toplam 4.200 adam-saatlik bir tank projesini düşünelim. Ön imalat, serpantin sarımı, menhol hazırlığı ve boya altı taşlama gibi 8 yan daldaki 180 operasyon görece bağımsızdır. Ekipler bu parçalara hızla girer, standart sürelerin bile altında çalışarak 3.360 adam-saatlik işi eritir. Tabloya bakan üretim müdürü projenin %80 oranında tamamlandığını ve fabrikanın planlanandan hızlı gittiğini görür.
Gerçekte ise ana gövdeyi oluşturan dokuzuncu dalda, yani bütün o alt parçaların birleşeceği kritik hatta işler durmuştur.
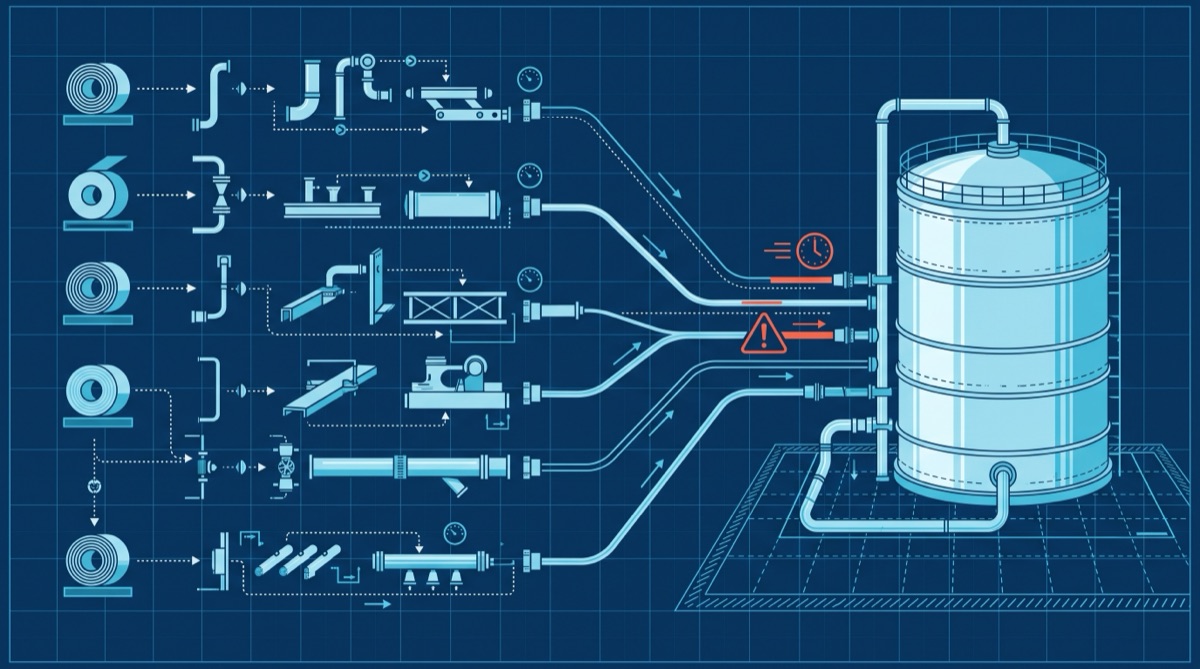
Yan dallarda erken biten her serpantin ve gövde sacı, ana montaj holünün kapısında yarı mamul (WIPÜretime başlanmış ama henüz bitmemiş, hat üzerinde ve ara stoklarda bekleyen ürün miktarı.Sözlükte detaylı bilgi →) olarak yığılır. Kalan %20’lik dilimdeki 50 montaj operasyonu birbiriyle sıkı sıkıya bağlıdır ve toplam takvim süresinin yarısını tek başına yutar. Paralel akışlı bir üretimde tüm operasyonların saatini aynı havuzda toplamak size projenin nerede olduğunu söylemez; yalnızca ne kadar ter döküldüğünü gösterir.
Adam × Saat Matematiği Neden Doğrusal Çalışmaz?
Takvim sıkıştığında fabrikaların ilk refleksi değişmez: geciken operasyona daha fazla ekip kaydırmak veya gece vardiyası açmak.
Tanımlı süresi 120 adam-saatBir kişinin bir saatlik çalışmasına eşit iş birimi; işçilik kapasitesi, planı ve maliyeti bu birimle hesaplanır.Sözlükte detaylı bilgi → olan bir gövde kaynak operasyonunu ele alalım. İki kişilik tek bir ekip, günde 8 saat çalışarak (günlük 16 adam-saat) bu adımı 7,5 iş gününde tamamlar. Teslim tarihi yaklaştığı için bu süreyi 2,5 güne indirmek istiyorsunuz. Kağıt üzerindeki hesap basittir; işi üç kat hızlandırmak için 1 ekip yerine 3 ekip verirsiniz.
Sahaya indiğinizde ise ilk olarak fiziksel alan kısıtıyla karşılaşırsınız.
Tankın iç hacmi, kaynak dumanı tahliyesi ve iş güvenliği kuralları aynı anda 3 ekibin içeride çalışmasına izin vermez. Mecburen 2 ekibi gündüz vardiyasına koyar, 1 ekibi ise gece vardiyasına kaydırırsınız.
Excel tablosuna göre günde toplam 48 adam-saat üretilecek ve operasyon 2,5 günde bitecektir. Sahadaki gerçeklik bu hesabı iki yerinden kırar:
- Alan sıkışması (yoğunluk kaybı): Gündüz vardiyasında aynı tankın üzerinde çalışan iki ekip; aynı tavan vincini, aynı taşlama hattını ve dar çalışma alanını paylaşır. Bir ekip kaynağı puntalarken diğeri vinç sırası bekler. İki ekibin yan yana çalışması, kişi başı net üretim hızını %18,4 oranında düşürür.
- Gece vardiyası yalnızlığı: Geceye bıraktığınız tek ekip alan açısından rahattır ama bu kez yanında ne proje mühendisi, ne kalite kontrolcü ne de tam zamanlı vinç operatörü vardır. Resimdeki en ufak bir ölçü belirsizliğinde iş sabaha kadar durur.
Kısıt Altında Gerçek Operasyon Süresi
Günlük Net Kapasite = (Gündüz Adam-Saati × Alan Katsayısı) + (Gece Adam-Saati × Vardiya Katsayısı)
Teorik plan: 3 ekip × 16 adam-saat = 48 adam-saat/gün → 2,5 gün
Sahadaki gerçek:
- Gündüz (2 ekip = 32 saat, %18,4 alan kaybı): 32 × 0,816 = 26,1 net saat
- Gece (1 ekip = 16 saat, %27,5 destek/bekleme kaybı): 16 × 0,725 = 11,6 net saat
- Günlük gerçek ilerleme: 26,1 + 11,6 = 37,7 net saat/gün
- Gerçek tamamlanma süresi: 120 / 37,7 = 3,18 gün (ve fazladan harcanan 32,6 adam-saat işçilik maliyeti)
İşçilik saatini kişi sayısıyla çarparak termin tarihi veren her tablo, sahadaki fiziksel sürtünmeyi yok saydığı için yanılır.
Hol Bazlı Bakış ve “Metrekare-Gün” Körlüğü
Büyük ölçekli imalatta yönetim alışkanlığı, fabrikayı fiziksel bölümlere ayırarak izlemektir: ön imalat holü, serpantin holü, ana montaj holü, kumlama ve boya holü. Her holün sorumlusu kendi alanındaki iş yükünü doldurmaya ve kendi ekibinin randımanını yüksek tutmaya odaklanır.
Sorun şu ki, hollerin tek tek verimli çalışması fabrikanın verimli çalıştığı anlamına gelmez.
Ağır tank imalatında asıl darboğazBir üretim zincirinin toplam çıktısını sınırlayan, kapasitesi en düşük istasyon veya makine.Sözlükte detaylı bilgi → kaynak makinesi veya operatör saati değil, ürünün boyuna ve çapına uygun olan montaj sahasıdır. Tavan yüksekliği ve vinç tonajı nedeniyle her tankı her hole sokamazsınız. Holün gerçek hesap birimi işçilik saati değil, metrekare-gündür: o alanı kaç gün işgal ettiğiniz.
Ana montaj holünde dev bir tankın yattığını ve tahribatsız muayene (röntgen) sırası veya yan daldan gelecek bir ceket parçasını beklediği için üzerinde 4 gün boyunca hiçbir işlem yapılmadığını düşünün. O 4 gün boyunca bu tanka tek bir dakika bile işçilik saati yazılmaz. Harcanan zaman artmadığı için kağıt üzerinde “işçilik randımanı” %100 görünmeye devam eder. Oysa fabrikanın en dar ve en pahalı kaynağı olan montaj holü 96 saat boyunca ölü yatmıştır.
Saha İşgal Randımanı (Alan Verimliliği)
Saha İşgal Randımanı = Ürün Üzerinde Fiilen Çalışılan Süre ÷ Ürünün Montaj Holünü İşgal Ettiği Toplam Süre
Örnek: Bir tank montaj holünde 45 takvim günü (2 vardiya üzerinden 720 çalışma saati) kaldı. Bu sürede tank üzerinde kaydedilen aktif operasyon süresi 298 saat.
- İşçilik (efor) randımanı: Planlanan 310 saate karşılık 298 saat harcandığı için %104. Başarılı görünür.
- Saha işgal randımanı: 298 / 720 = %41,4. Hol zamanının %58,6’sı malzeme, vinç veya yan dal bekleyerek boşa gitmiştir.
Yarım Kalan İş mi, Rework mü?
230 operasyonlu bir akışta OEEBir üretim ekipmanının ne kadar verimli kullanıldığını ölçen bileşik bir performans göstergesi.Sözlükte detaylı bilgi →’nin “Kalite” ve “Performans” çarpanlarını en çok bozan yer, geriye dönük işlemlerdir. Uzun süreli operasyonlarda ara ilerleme onayı almak zor olduğundan, genellikle usta yeni operasyona başladığında bir önceki adım tamamlanmış kabul edilir; eğer geçmiş bir adıma geri dönülüyorsa operatörden ekranda “reworkHatalı çıkan parça ya da işin hurdaya ayrılmadan düzeltilip yeniden üretime alınması; süre, işçilik ve çoğu zaman malzeme yer.Sözlükte detaylı bilgi →” (yeniden işleme) seçmesi istenir.
İtiraf edeyim: rework seçimini tamamen operatörün inisiyatifine bırakıp da kalite kaybını doğru ölçebilen tek bir ağır imalat sahası henüz görmedim.
Sahada iki farklı olay birbirine girer:
- Gizlenen rework: Kaynak dikişi kontrolden döndüğünde usta, kendi hatasını kayıt altına almamak için ekranda rework seçmez. O an açık olan bir sonraki montaj operasyonunun süresini çalıştırmaya devam ederken taşlama ve tamir yapar. Sonuçta fabrikada rework sıfır görünür ama normal operasyonların süresi şişer; standart süreleriniz çöpe gider.
- Bölünen işin rework sanılması: Operasyonun %85’i bitmişken flanş eksikliği yüzünden iş durur ve ekip boş kalmamak için sonraki adıma geçer. Üç gün sonra malzeme geldiğinde usta eski operasyona dönüp kalan %15’i tamamlar. Ortada hiçbir kalite hatası yokken bu geri dönüş rework olarak işaretlenirse, bu kez işçilik ve kalite metrikleriniz gerçeği yansıtmaz.
Karşı Görüş: “Her Adımı Ölçmek Sahayı Kilitlemez mi?”
Haklı olarak şu denebilir: 230 operasyonun her birinde ustaya başlangıç, bitiş, bölünen iş, bekleme nedeni ve ilerleme yüzdesi girdirmek sahada bürokrasi yaratmaz mı? Zaten ustabaşlarının özverisiyle ve son hafta yapılan fazla mesailerle yetişen bir üretimde, kaynakçıyı ekran başında veri giriş memuruna çevirmek imalatı yavaşlatır.
Bu itiraz sonuna kadar haklıdır. Dokuma tezgahındaki operatörü salonun diğer ucundaki bilgisayara yürüten sistem nasıl çökerse, elinde torç tutan ustayı karmaşık ekranlarla boğan sistem de sahada yaşayamaz. Ancak buradaki çözüm ölçmekten vazgeçip tekrar “hol bazlı kaba tahmine” dönmek değildir. Mesele ustaya daha çok veri girdirmek değil; paralel yürüyen dalların birleşme kapılarını, personel yetkinlik kısıtlarını ve hol kapasitelerini birbirine bağlayarak sahadaki olağan akışı yormadan izleyen bir kurgu oluşturmaktır.
İşlerin sistemle değil de insanların olağanüstü özverisiyle bittiği bir fabrikada, geçmişte ne kadar yorulduğunuzu raporlayabilirsiniz ama gelecek ay hangi tankın sahadan hangi gün çıkacağını öngöremezsiniz.
Toplanan saat ne kadar yorulduğunuzu söyler; tankın hangi gün çıkacağını söylemez.
Kendi rakamlarınızla hesaplayın → Duruş Maliyeti Hesaplayıcı · OEE Hesaplayıcı
Tolga Yıldız
LinkedIn ProfiliYorumlar
Yorum yapmak için giriş yapmanız gerekiyor.
Yorumlar yükleniyor…