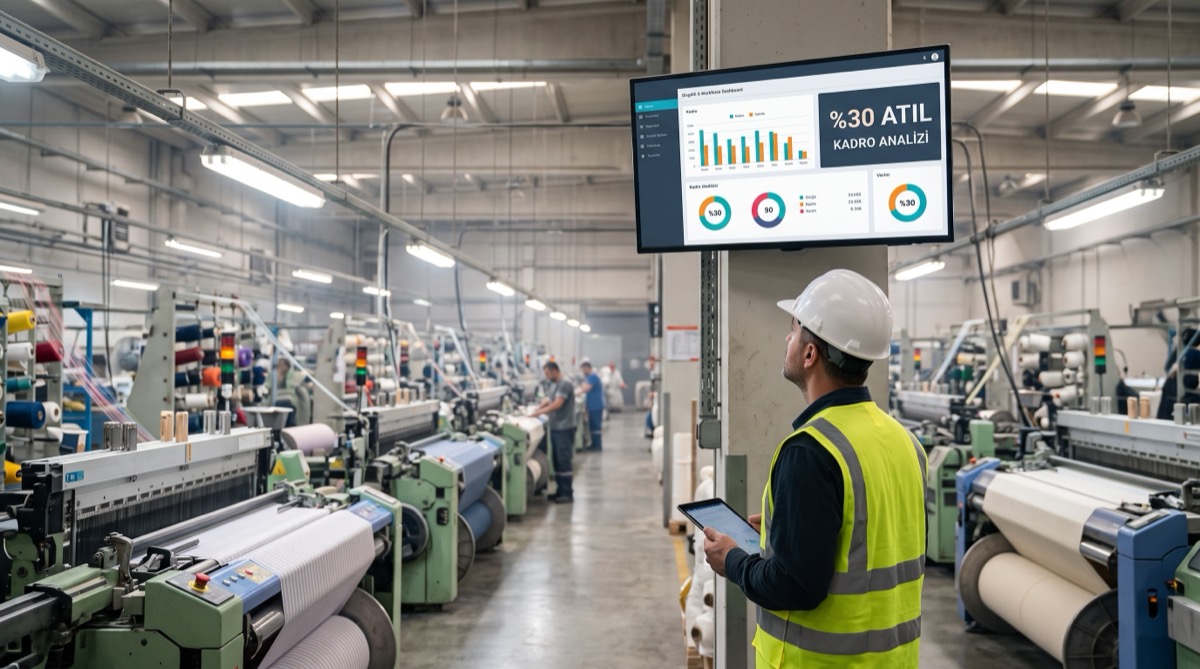
Yirmi yıl önce bir dokuma işletmesinde işçilik, toplam maliyetin yaklaşık yüzde 13’üydü. Bugün aynı salonda bu pay yüzde 29’u buluyor. Tezgah sayısı aynı, kadro aynı, metraj aynı; değişen tek şey faturanın en büyük kaleminin artık iplik ya da enerji değil, insan olması. Peki bu kadronun ne kadarı gerçekten gerekli?
Saha notu: Değişen işçilik değil, ona bakış
İşçilik payı yüzde 13’teyken yaptığımız kadro ve metot çalışmaları, o yıllarda çoğu işletme için “lüks” sayılırdı. Bir tekstil işletmesinde bu çalışmaların ilk örneklerini sergilediğimizde, kazancın maliyet içindeki yeri küçüktü. Aynı çalışma bugün, işçiliğin her üç liradan birini aldığı bir ortamda, doğrudan kâr marjını belirliyor.
Kadro planlaması üç veriyle başlar
Bir dokuma salonunda “kaç kişi gerekli” sorusuna tahminle değil hesapla cevap verebilmek için üç veri şarttır:
- İşletmede yapılan tüm işler. Her görev tanımı, o kişinin fiilen yaptığı işlerin listesine dönüşmeli. Levent değişiminden top kesmeye, yağlamadan bobin değiştirmeye kadar.
- Her işin yapılma periyodu. Günde kaç levent değişiyor, vardiyada kaç top kesiliyor, haftada kaç bakım yapılıyor?
- Her işin standart birim süresi. Bir levent değişimi kaç dakika, bir atkı bobini değişimi kaç saniye?
Bu üç veri elde yoksa kadro kararı deneyime dayanır; deneyim de genellikle fazla kişiyle güvende kalmayı tercih eder. Üç veri bir araya geldiğinde her çalışanın iş yükü ortaya çıkar: kimin vardiyası dolu, kimin yarısı boş.
Veri çıkınca sıra adil paylaşımda: Polivalans
İş yükleri görünür olduğunda ilk adım işleri daha adil dağıtmaktır. Boşluğu olan görev tanımına, dolu olan tanımdan iş aktarılır. İkinci adım, verimi düşük kalan görev gruplarını birleştirmektir.
Bunun ön şartı polivalansBir çalışanın birden fazla iş ya da makinede yetkin olması; kim hangi işi yapabilir matrisiyle izlenir.Sözlükte detaylı bilgi →: bir çalışanın birden fazla görevi standart sürede yapabilmesi. Kapasite kullanımı yıl içinde dalgalanan bir işletmede bu artık tercih değil, zorunluluk. Eğitim birimi ve İnsan Kaynakları’nın en kritik işi, hangi çalışanın hangi ikinci görevi yapabildiğini gösteren polivalans planını kurmak ve güncel tutmak.
Sahada gördüğümüz sonuç: ilk aşamada yüzde 7 ile 15 arası, ikinci aşamada yüzde 25 ile 35 bandında işgücü tasarrufu.
Bir saha uygulaması: 120 tezgah, 101 kişiden 71 kişiye
Aşağıdaki tablo büyük bir denim üreticisinin dokuma salonunda, 120 çalışan tezgah için yapılan iki aşamalı kadro çalışmasının özetidir.
| Mevcut | 1. Aşama | 2. Aşama | |
|---|---|---|---|
| Toplam çalışan | 101 | 90 | 71 |
| Dokumacı | 35 | 28 | 21 |
| Levent değişim ekibi | 28 | 21 | 14 |
| Tezgah / dokumacı | 12 | 15 | 20 |
| Tezgah randımanı | %94,5 | %95,0 | %95,8 |
| Emek saat / 100 m | 1,33 | 1,18 | 0,92 |
Kadro yüzde 30 küçülürken randımanMakine fiilen çalışırken teorik kapasitesinin ne kadarını gerçekleştirebildiğini gösteren OEE bileşeni.Sözlükte detaylı bilgi → düşmedi, arttı. Çünkü azalma kimsenin daha hızlı koşmasıyla değil, metot değişikliğiyle sağlandı: bazı işler birleştirildi, bazılarının yapılış yöntemi değiştirilerek süresi kısaltıldı, bazıları tamamen ortadan kalktı. Sonuçta 100 metre kumaş için harcanan işçilik saati 1,33’ten 0,92’ye indi.
Tam norm kadroBir birimdeki işlerin tamamını yapmak için gereken kişi sayısı; iş listesi, periyot ve her işin standart süresinden hesaplanır.Sözlükte detaylı bilgi → tablosunu gör
| Görev | Mevcut | 1. Aşama | 2. Aşama |
|---|---|---|---|
| Müdür | 1 | 1 | 1 |
| Bilgisayar operatörü | 1 | 1 | 1 |
| Mühendis | 1 | 1 | 1 |
| Bakım teknisyeni | 1 | 1 | 1 |
| Dokuma teknisyeni | 4 | 4 | 4 |
| Bakımcı | 2 | 1 | 1 |
| Yağcı | 1 | 1 | 1 |
| Komple ustası | 7 | 7 | 4 |
| Dokuma ustası | 7 | 4 | 3 |
| Dokumacı | 35 | 28 | 21 |
| Bobin değiştirici | – | 7 | 7 |
| Atkı palet taşıyıcı | – | 4 | – |
| Ambarcı | 1 | 1 | 1 |
| Top kesici | 4 | 4 | 7 |
| Meydancı | 7 | 3 | 3 |
| Klimacı | 1 | 1 | 1 |
| Levent değişim ekibi | 28 | 21 | 14 |
| Toplam | 101 | 90 | 71 |
Sabit parametreler: 120 çalışan tezgah, 320 devir/dk, 2.000 atkı/m, 30 gün/ay. Toplam sayılar üç vardiya, hafta tatili ve gündüz kadrosunu kapsar.
Bunu izleme ekranından nasıl görürsünüz?
Kadro çalışması bir kere yapılan bir mühendislik projesidir; kadronun doluluğunu izlemek ise her gün yapılması gereken bir iştir. Üretim verisi toplanıyorsa bu iş için ayrı bir etüt gerekmez, üç gösterge yeter:
- Dokumacı başına tezgah. Çalışan tezgah sayısı biliniyorsa gerekli dokumacı sayısı da bilinir. Mevcut dokumacı sayısıyla aradaki fark, o vardiyadaki atıl işgücüdür.
- Duruş oranına göre dağılım. Çözgü ve atkı duruşu yüksek tezgah gruplarında bir dokumacıya daha az tezgah düşmelidir. Bir dokumacının bakabileceği tezgah sayısını duruş verisinden hesaplayan ve işgücünü buna göre dağıtan yöntemler var; bu hesap tezgahlar her değiştiğinde elle yapılamaz, sistemden gelmelidir.
- Görev grubu bazında doluluk. Bobin değiştiriciden top kesiciye, ustadan bakımcıya kadar her görev tanımı “bir kişi kaç tezgaha yeter” ölçüsüyle izlenmelidir. Çalışan tezgah sayısı bir görev grubundaki kişiyi boşa düşürdüğü anda, o kişiye ikinci bir görev verilmeli; düşük tempoda çalışmasına izin verilmemelidir. Ritmini kaybeden çalışan, iş arttığında beklenen performansı veremez.
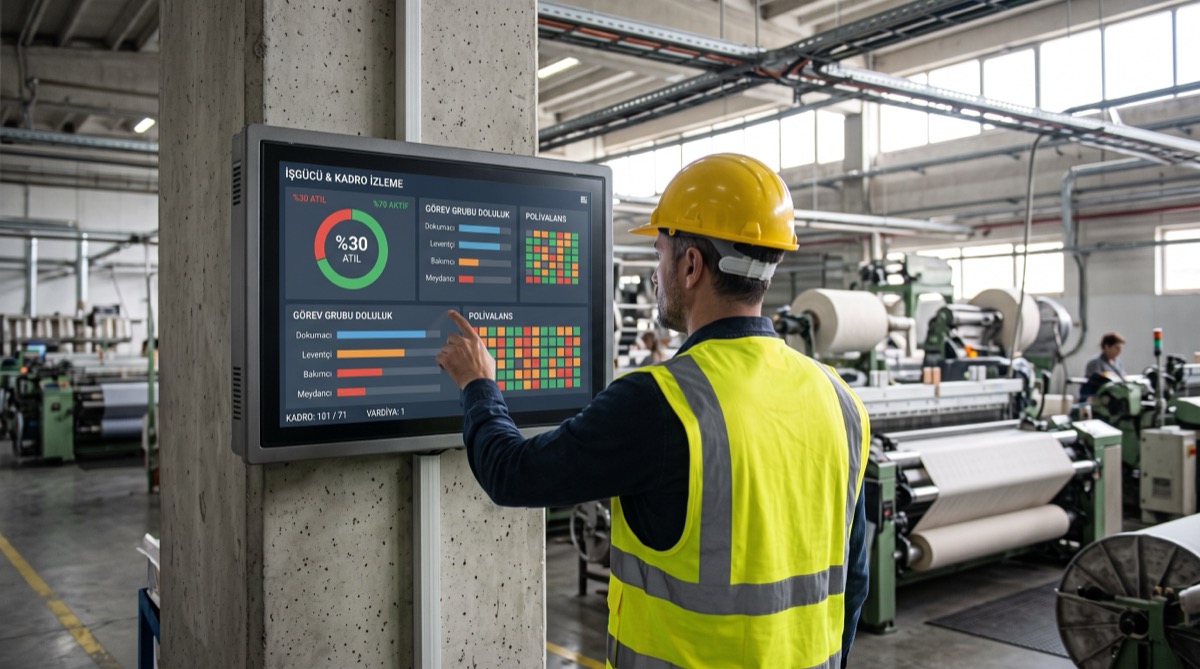
Üretim izleme ekranı bu üç göstergeyi sürekli gösterdiğinde, hangi görev grubunda kaç kişinin boşta olduğu bir rapor konusu olmaktan çıkar, vardiya içinde müdahale edilen bir operasyon kararına dönüşür.
Tezgahı sayan sistem kadroyu da sayabilir; sayılmayan işgücü, maliyette görünmeyen tek kalemdir.
Kendi rakamlarınızla hesaplayın → OEE Hesaplayıcı · Duruş Maliyeti Hesaplayıcı
Murat Duman
LinkedIn ProfiliYorumlar
Yorum yapmak için giriş yapmanız gerekiyor.
Yorumlar yükleniyor…